Kaplama yalnızca “ürünü kokoline batırmak” değildir
Başarılı bir kokolin kaplama; merkez ürünün yüzey özellikleri ile kaplama yağ sisteminin, akışkanlığın, çalışma sıcaklığının, mekanik uygulamanın ve soğutmanın birlikte yönetildiği bir proses tasarımıdır. Aynı kokolin, farklı bir merkez sıcaklığı veya farklı bir bant hızında tamamen başka bir yüzey verebilir. Bu nedenle iyi bir kaplamanın ölçütü yalnızca parlak görünmesi değil; ürüne tutunması, hedef gramajda kalması, kesme veya ısırma sırasında merkezden ayrılmaması ve raf ömrü boyunca yapısını korumasıdır.
Kaplama başarısını belirleyen yedi ana değişken
1. Merkez yüzeyi
Kuru, yağlı, nişastalı, gevrek, yumuşak veya pürüzlü yüzeyler kokoline farklı şekilde tutunur.
2. Yağ sistemi
Sertlik, erime davranışı, kırılma, esneklik ve soğutma ihtiyacı yağ matrisiyle birlikte değişir.
3. Akışkanlık
Viskozite ve akma davranışı katman kalınlığını, kenar birikmesini ve kaplama gramajını doğrudan etkiler.
4. Çalışma sıcaklığı
Fazla düşük sıcaklık ağır ve izli yüzey; fazla yüksek sıcaklık ise ince kaplama ve yavaş set oluşturabilir.
5. Uygulama yöntemi
Perde kaplama, bottoming, daldırma, drizzle veya panning aynı kaplama karakterini istemez.
6. Fazla ürünün uzaklaştırılması
Hava üfleme, titreşim ve detaylandırma; eteği, taban yığılmasını ve gereksiz gramajı azaltır.
7. Soğutma
Kristalizasyonun hızı ve homojenliği; parlaklık, kırılma, yapışma ve bloom stabilitesinde belirleyicidir.
Hangi kaplama yöntemi ne zaman kullanılır?
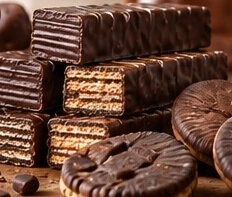
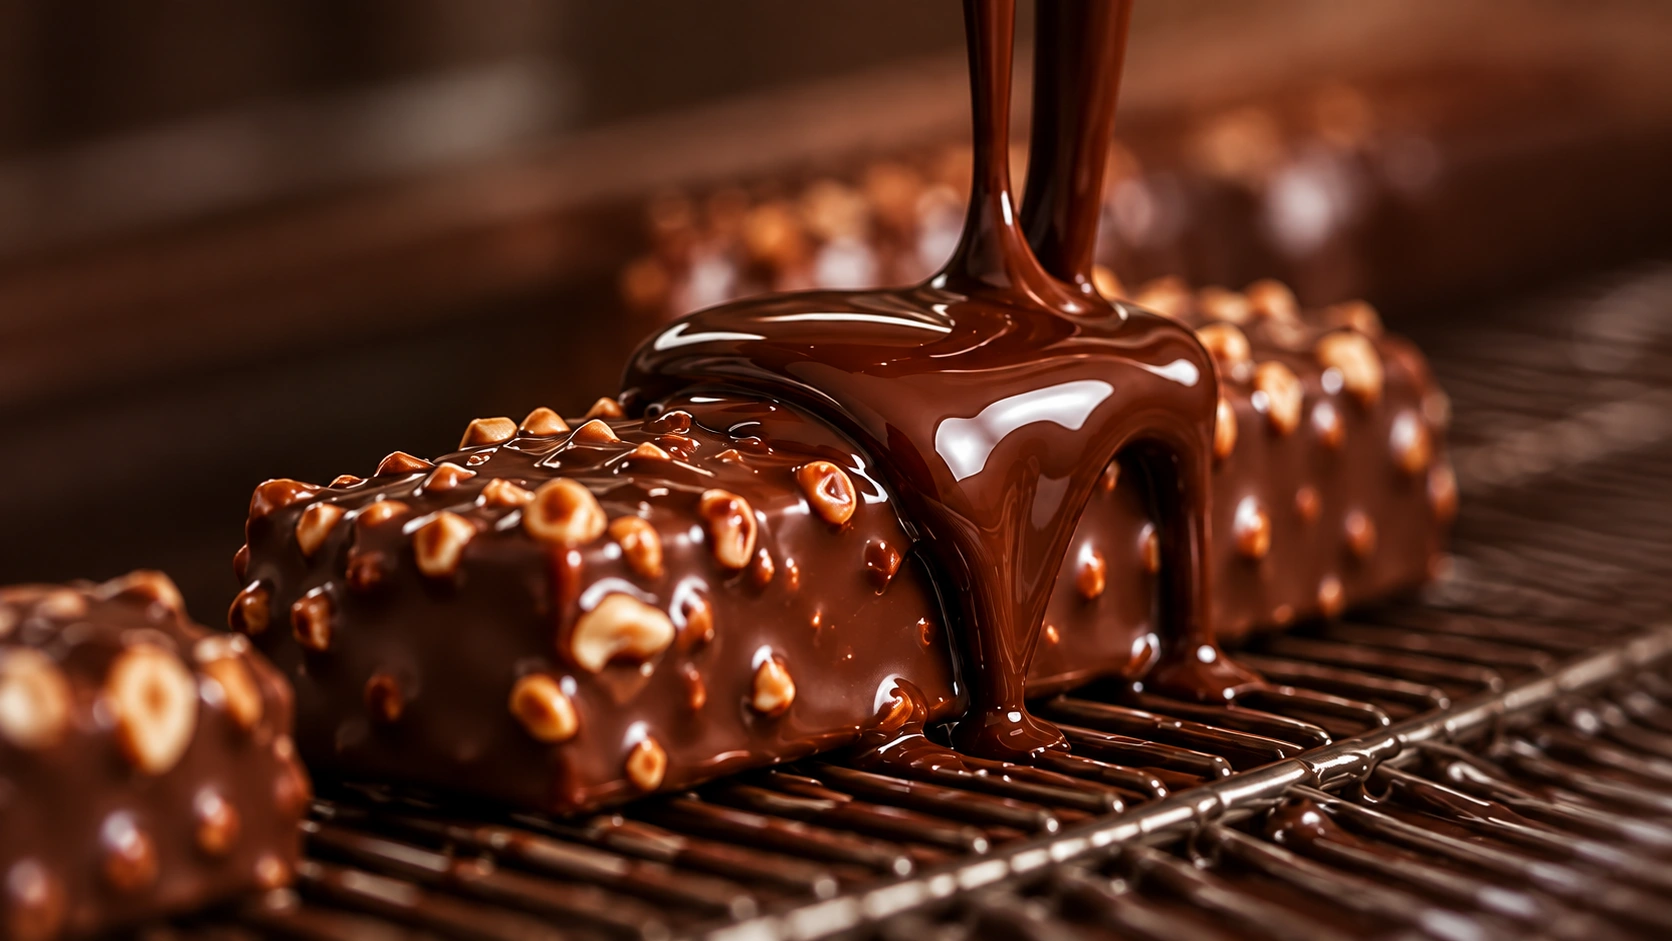
Ürün tel bant üzerinde bir veya birden fazla kokolin perdesinden geçirilir. Bisküvi, gofret, bar, kek ve birçok şekilli üründe yüksek kapasite ve tekrarlanabilir gramaj için uygundur.
Ürünün yalnızca alt yüzeyinin veya önce alt yüzeyinin kaplanmasıdır. Nem veya yağ geçişine karşı taban bariyeri oluşturmak, ürünün yapışmasını azaltmak ya da yarım kaplama tasarlamak için kullanılabilir.
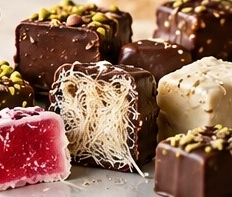
Donut, lokum ve küçük pastacılık ürünlerinde pratik bir yöntemdir. Daldırma derinliği ve ürünün yüzey sıcaklığı kaplama çizgisinin düzgünlüğünü etkiler.
Asıl kaplama yerine görsel ve duyusal vurgu verir. İnce akış, nozül çapı ve çizgi aralığı tekrar edilebilir dekor için birlikte yönetilmelidir.
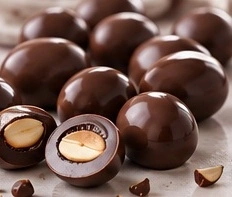
Dönen kazan içinde merkezlerin üzerine küçük dozlar halinde kaplama eklenerek katmanlar oluşturulur. Amaç tek seferde kalın katman değil, kontrollü büyüyen homojen bir kabuktur.
Merkez ürün kaplamaya nasıl hazırlanmalıdır?
Kaplama hatalarının önemli bölümü kokolinden değil, kaplanacak ürünün durumundan kaynaklanır. Yüzeyde serbest su, yoğuşma, aşırı un/nişasta, gevşek kırıntı veya serbest yağ bulunması aderansı düşürebilir. Ürünler kaplama öncesinde mümkün olduğunca benzer sıcaklıkta ve boyutta olmalıdır; büyük sıcaklık farkları aynı hatta bazı ürünlerin ağır, bazılarının çok ince kaplanmasına yol açar.
Yüzeyi kontrol edin
Serbest nem, terleme, kırıntı ve yüzey yağı açısından ürünün gerçek durumunu gözlemleyin.
Sıcaklığı dengeleyin
Merkez ürün çok sıcaksa kaplama geç set olabilir; çok soğuksa yüzeyde erken donarak iz ve zayıf yapışma oluşturabilir.
Boyut dağılımını daraltın
Özellikle draje ve küçük ürünlerde benzer boyut, daha homojen kaplama oranı sağlar.
Gerekirse ön katman düşünün
Çok nemli, yağlı veya kırılgan merkezlerde ince bir ön kaplama/bariyer katmanı sonraki ana kaplamanın davranışını iyileştirebilir.
Viskozite ve kaplama kalınlığı
Kaplama sektöründe “akışkanlık” yalnızca pompadan geçebilme anlamına gelmez. Akışkanlık; ürünün köşelerini ne kadar iyi örttüğünü, yüzeyde ne kadar kalın kaldığını, hava üfleme ile ne kadar kolay inceltilebildiğini ve ağızda ne kadar baskın bir kabuk oluşturduğunu belirler. Genel olarak daha akışkan kaplamalar ince ve zarif katmanlara; daha gövdeli kaplamalar ise daha belirgin kabuk ve daha yüksek kaplama oranına uygundur. Ancak merkez yüzeyi, sıcaklık ve hat geometrisi bu ilişkiyi değiştirebilir.
| Durum | Muhtemel sonuç | Kontrol edilmesi gerekenler |
|---|---|---|
| Akış çok düşük / ürün fazla koyu | Kalın kaplama, köşelerde yığılma, yüksek gramaj, ağır ağız hissi | Çalışma sıcaklığı, yağ sistemi, katı madde yükü, hat dönüş süresi |
| Akış çok yüksek / ürün fazla ince | Merkezin görünmesi, düşük gramaj, zayıf renk kapatıcılığı, düzensiz taban | Reçete akışkanlığı, sıcaklık, perde miktarı, blower ayarı |
| Akış hat boyunca değişiyor | Parti içinde gramaj ve görünüm farklılığı | Sirkülasyon, sıcaklık homojenliği, bekleme süresi ve ürünün hat içinde yaşlanması |
Enrobing hattında proses sırası
Kokolini homojen hazırlayın
Tam erime ve homojen sıcaklık sağlanmadan hatta verilen kaplama içinde kısmi kristaller veya viskozite farkları oluşabilir.
Perde ve taban banyosunu ayarlayın
Ürün geometrisine göre üst perde, ikinci perde ve bottoming miktarı birbirinden bağımsız düşünülmelidir.
Fazla kaplamayı kontrollü uzaklaştırın
Blower, titreşim ve detailer; gramajı düşürürken kaplamanın köşe ve tabanlardan tamamen sıyrılmamasına dikkat edilmelidir.
Soğutmayı kademeli yönetin
Kaplama yüzeyinin çok hızlı kabuk bağlayıp iç kısmın geç kristallenmesi veya nem yoğuşması istenmez.
Paketleme öncesi dengeleyin
Ürün paketleme alanına geldiğinde yüzey kuru, yapışmaz ve mekanik olarak yeterli dayanımda olmalıdır.
Kaplama gramajı nasıl optimize edilir?
Kaplama oranı yalnızca maliyet kalemi değildir; ürün kimliğinin bir parçasıdır. Çok ince kaplama merkez ürünün kusurlarını kapatmayabilir ve istenen kırılmayı vermez. Çok kalın kaplama ise merkez aromayı bastırabilir, gereksiz maliyet yaratabilir ve sert bir ısırma hissine neden olabilir. Hedef gramaj belirlenirken ürünün yüzey alanı, yoğunluğu, hedef tat dengesi ve ambalaj dayanımı birlikte değerlendirilmelidir.
Pratik kalite kontrol için hattın belirli aralıklarında kaplamadan önce ve sonra numune tartımı yapılabilir. Böylece yalnızca ortalama kaplama yüzdesi değil, ürünler arasındaki dağılım da izlenir. Ortalama doğru olduğu halde dağılım genişse hat hâlâ kararsızdır.
Soğutma, kristalizasyon ve bloom kontrolü
Kaplama hattının sonu, prosesin bitişi değil kristalizasyonun başladığı noktadır. Soğutmanın amacı ürünü “olabildiğince soğuk” yapmak değil, yağ sisteminin kontrollü şekilde yapı kazanmasını sağlamaktır. Çok agresif soğutma yüzey gerilimi ve yoğuşma riskini artırabilir; yetersiz soğutma ise ambalajda yapışma ve deformasyon doğurabilir.
Bloom oluşumunda yağ uyumsuzluğu, merkezden kaplamaya yağ migrasyonu, sıcaklık dalgalanmaları ve yanlış depolama önemli rol oynar. Bu nedenle raf stabilitesi yalnızca tünel çıkış görünümüyle değil, hızlandırılmış ve gerçek zamanlı raf testleriyle değerlendirilmelidir.
Sık kaplama hataları ve hızlı teşhis
| Belirti | Olası neden | İlk kontrol noktası |
|---|---|---|
| Kaplama merkezden ayrılıyor | Nem, yağlı yüzey, çok soğuk merkez, uyumsuz sertlik | Merkez yüzeyi ve ürün sıcaklığı |
| Çok kalın / ağır kabuk | Yüksek viskozite, düşük çalışma sıcaklığı, zayıf blower | Akışkanlık ve fazla ürün uzaklaştırma |
| Alt kenarda “etek” | Yetersiz titreşim/detailer, yüksek gramaj | Titreşim ve bant transfer noktası |
| Mat yüzey | Düzensiz kristalizasyon, yüzey nemi, sıcaklık dalgalanması | Soğutma ve paketleme ortamı |
| Çatlama | Merkez-kaplama esneklik farkı, kalın kabuk, nem/sıcaklık değişimi | Yağ sistemi ve kaplama kalınlığı |
| İğne deliği / boşluk | Hava, pürüzlü yüzey, yetersiz ıslatma | Merkez hazırlığı ve perde davranışı |
Kalite kontrol için pratik kontrol listesi
Görünüm
Parlaklık, renk homojenliği, köşe kapatıcılığı, taban ve çizgi izleri.
Gramaj
Ortalama kaplama oranı kadar ürünler arası dağılımı da takip edin.
Kesit
Katman kalınlığını ve merkez-kaplama temasını kesitte gözlemleyin.
Isırma / kırılma
Kaplamanın merkezden kopup kopmadığını ve hedef sertliği kontrol edin.
Raf testi
Bloom, yağ migrasyonu, nem ve ambalaj içi yapışmayı zaman içinde izleyin.
Proses kaydı
Sıcaklık, bant hızı, blower ve gramaj sonuçlarını birlikte kaydedin.
Sık sorulan sorular
Aynı kokolin draje, gofret ve donut için kullanılabilir mi?
Kullanılabilir olması, her üçünde de optimum sonuç vereceği anlamına gelmez. Draje katman oluşturma ve kontrollü set; gofret ince ve gevrek kabuk; donut ise çoğu zaman daha esnek yüzey ister. Yağ matrisi ve akışkanlık uygulamaya göre seçilmelidir.
Compound kaplama mutlaka temperleme istemez mi?
Birçok klasik compound sistem temperleme gerektirmeden çalışacak şekilde tasarlanır; ancak “kokolin” adı altında farklı yağ sistemleri bulunur. Ürünün teknik föyü esas alınmalıdır.
Kaplama gramajını düşürmenin en iyi yolu nedir?
Sadece sıcaklığı yükseltmek doğru yaklaşım değildir. Uygun akışkanlıkta ürün seçimi, düzgün perde, blower/titreşim ayarı ve merkez geometrisinin birlikte optimizasyonu gerekir.
Uygulamaya göre başlangıç matrisi
Kaplama geliştirmeye “hangi sıcaklıkta çalışalım?” sorusuyla başlamak yerine, hedef ürünün mekanik ve duyusal ihtiyacını tanımlamak daha doğru sonuç verir. Aşağıdaki matris, ilk pilot denemeyi tasarlamak için kullanılabilir; kesin parametreler seçilen kokolinin teknik föyü ve hattın gerçek davranışıyla doğrulanmalıdır.
| Uygulama | İlk hedef | Kokolin karakteri | Hat üzerinde odak noktası |
|---|---|---|---|
| Draje | Katmanların kontrollü büyümesi | İyi yayılma + katmanlar arasında hızlı set | Küçük doz, kazan hareketi, şartlandırılmış hava |
| Lokum / cezerye | Aderans ve çatlamayan kabuk | Merkez deformasyonuna uyumlu yapı | Yüzey hazırlığı, ilk katman, soğutma |
| Gofret | İnce ve gevrek katman | Düşük/orta viskozite, temiz kırılma | Wafer nem dengesi, blower ve gramaj |
| Bisküvi | Homojen kapatıcılık | Yüzey tipine uygun akış | Kırıntı kontrolü, perde ve bottoming |
| Donut | Esnek, yüzeye iyi tutunan glaze | Daha uyumlu/elastic yapı | Ürün sıcaklığı, süzdürme ve set |
| Kek / bar | Kesilebilirlik ve aderans | Merkezle mekanik olarak uyumlu | Kırıntı, yüzey yağı, kaplama kalınlığı |
Pilot denemede hangi veriler kaydedilmeli?
Her denemede yalnızca “güzel oldu/olmadı” notu tutmak yerine; kokolin tank sıcaklığı, merkez ürün sıcaklığı, bant veya kazan hızı, blower/titreşim seviyesi, kaplama öncesi ve sonrası ürün ağırlığı, tünel çıkış yüzey durumu ve 24 saat sonraki sertlik birlikte kaydedilmelidir. Aynı denemeye bir hafta ve mümkünse hızlandırılmış sıcaklık döngüsü sonrası tekrar bakılması, taze üründe görünmeyen bloom veya ayrılma problemlerini erkenden yakalar.
Bu veri yaklaşımı, reçeteyi “ustanın göz kararı”ndan çıkarıp tekrarlanabilir endüstriyel prosese dönüştürür. Özellikle ihracata giden ürünlerde yaz-kış üretim farklarını anlamak için sezon boyunca aynı kalite göstergelerinin izlenmesi yararlıdır.
Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.