Rehber yazılarına dön
Kokolin Kaplama Teknolojileri
5 Bölümlük Teknik Bilgi Serisi

Kokolin Kaplama Teknolojileri

Draje, lokum, cezerye, pişmaniye, gofret, bisküvi, donut, kek ve bar uygulamalarında kokolin kaplamanın proses mantığını; ürün grubuna özel sorunlar, seçim kriterleri, kalite kontrol ve hata çözümüyle birlikte tek bir uzun rehberde inceleyin.

Üst menüden konu başlıklarına geçebilir, rehberin tamamını aşağı kaydırarak okuyabilirsiniz.
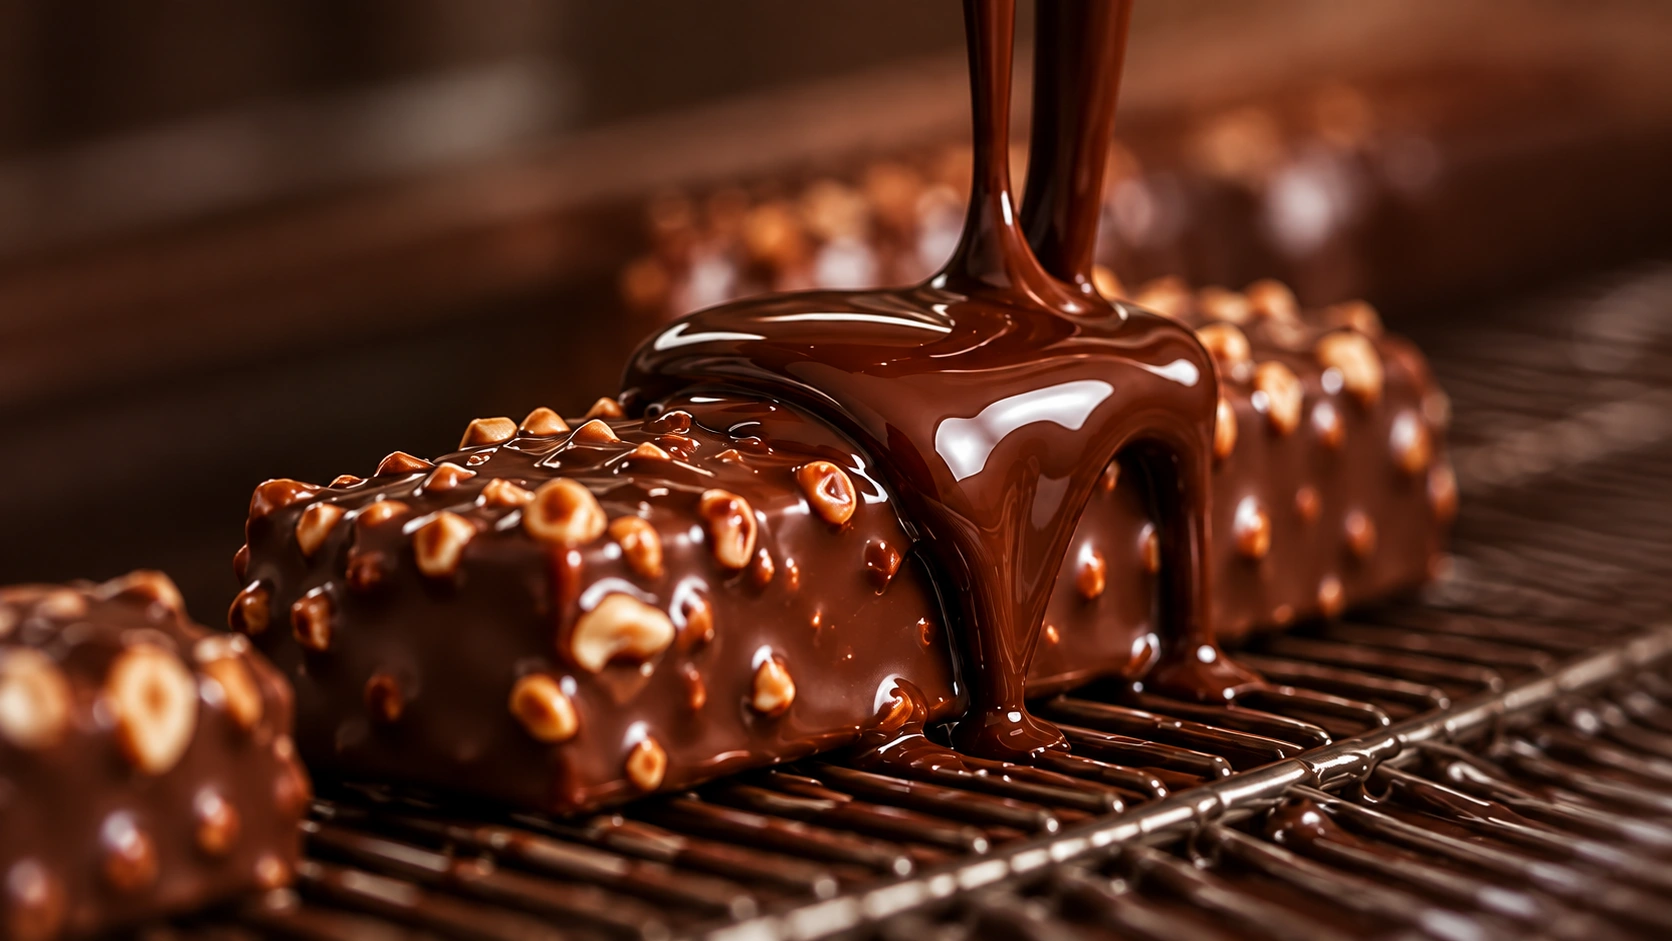
Kokolin kaplanan kuruyemişli barlarKokolin kaplı badem drajeleriKokolin kaplı gofret ve bisküviler
Kokolin Kaplama Teknolojileri · Bölüm 1/5

Kokolin Kaplama Rehberi: Doğru Kaplama Nasıl Yapılır?

Perde kaplama, taban kaplama, daldırma, drizzle ve draje uygulamalarında başarılı kokolin kaplamanın proses mantığı.

Kaplama yöntemi seçimiViskozite ve gramaj kontrolüSoğutma ve hata analiziOkuma: 12–15 dk
Kokolin kaplanan kuruyemişli barlar

Kaplama yalnızca “ürünü kokoline batırmak” değildir

Başarılı bir kokolin kaplama; merkez ürünün yüzey özellikleri ile kaplama yağ sisteminin, akışkanlığın, çalışma sıcaklığının, mekanik uygulamanın ve soğutmanın birlikte yönetildiği bir proses tasarımıdır. Aynı kokolin, farklı bir merkez sıcaklığı veya farklı bir bant hızında tamamen başka bir yüzey verebilir. Bu nedenle iyi bir kaplamanın ölçütü yalnızca parlak görünmesi değil; ürüne tutunması, hedef gramajda kalması, kesme veya ısırma sırasında merkezden ayrılmaması ve raf ömrü boyunca yapısını korumasıdır.

Temel yaklaşım: Önce merkez ürünün neye ihtiyacı olduğunu tanımlayın; sonra kokolinin akışkanlığını ve yağ karakterini bu ihtiyaca göre seçin. “Her üründe çalışan tek kaplama” yaklaşımı genellikle gereksiz kalınlık, çatlama veya kötü ağız hissi doğurur.

Kaplama başarısını belirleyen yedi ana değişken

1. Merkez yüzeyi

Kuru, yağlı, nişastalı, gevrek, yumuşak veya pürüzlü yüzeyler kokoline farklı şekilde tutunur.

2. Yağ sistemi

Sertlik, erime davranışı, kırılma, esneklik ve soğutma ihtiyacı yağ matrisiyle birlikte değişir.

3. Akışkanlık

Viskozite ve akma davranışı katman kalınlığını, kenar birikmesini ve kaplama gramajını doğrudan etkiler.

4. Çalışma sıcaklığı

Fazla düşük sıcaklık ağır ve izli yüzey; fazla yüksek sıcaklık ise ince kaplama ve yavaş set oluşturabilir.

5. Uygulama yöntemi

Perde kaplama, bottoming, daldırma, drizzle veya panning aynı kaplama karakterini istemez.

6. Fazla ürünün uzaklaştırılması

Hava üfleme, titreşim ve detaylandırma; eteği, taban yığılmasını ve gereksiz gramajı azaltır.

7. Soğutma

Kristalizasyonun hızı ve homojenliği; parlaklık, kırılma, yapışma ve bloom stabilitesinde belirleyicidir.

Hangi kaplama yöntemi ne zaman kullanılır?

Enrobing / perde kaplama

Ürün tel bant üzerinde bir veya birden fazla kokolin perdesinden geçirilir. Bisküvi, gofret, bar, kek ve birçok şekilli üründe yüksek kapasite ve tekrarlanabilir gramaj için uygundur.

Bottoming / taban kaplama

Ürünün yalnızca alt yüzeyinin veya önce alt yüzeyinin kaplanmasıdır. Nem veya yağ geçişine karşı taban bariyeri oluşturmak, ürünün yapışmasını azaltmak ya da yarım kaplama tasarlamak için kullanılabilir.

Daldırma

Donut, lokum ve küçük pastacılık ürünlerinde pratik bir yöntemdir. Daldırma derinliği ve ürünün yüzey sıcaklığı kaplama çizgisinin düzgünlüğünü etkiler.

Drizzle / çizgi dekor

Asıl kaplama yerine görsel ve duyusal vurgu verir. İnce akış, nozül çapı ve çizgi aralığı tekrar edilebilir dekor için birlikte yönetilmelidir.

Panning / draje kaplama

Dönen kazan içinde merkezlerin üzerine küçük dozlar halinde kaplama eklenerek katmanlar oluşturulur. Amaç tek seferde kalın katman değil, kontrollü büyüyen homojen bir kabuktur.

Merkez ürün kaplamaya nasıl hazırlanmalıdır?

Kaplama hatalarının önemli bölümü kokolinden değil, kaplanacak ürünün durumundan kaynaklanır. Yüzeyde serbest su, yoğuşma, aşırı un/nişasta, gevşek kırıntı veya serbest yağ bulunması aderansı düşürebilir. Ürünler kaplama öncesinde mümkün olduğunca benzer sıcaklıkta ve boyutta olmalıdır; büyük sıcaklık farkları aynı hatta bazı ürünlerin ağır, bazılarının çok ince kaplanmasına yol açar.

Yüzeyi kontrol edin

Serbest nem, terleme, kırıntı ve yüzey yağı açısından ürünün gerçek durumunu gözlemleyin.

Sıcaklığı dengeleyin

Merkez ürün çok sıcaksa kaplama geç set olabilir; çok soğuksa yüzeyde erken donarak iz ve zayıf yapışma oluşturabilir.

Boyut dağılımını daraltın

Özellikle draje ve küçük ürünlerde benzer boyut, daha homojen kaplama oranı sağlar.

Gerekirse ön katman düşünün

Çok nemli, yağlı veya kırılgan merkezlerde ince bir ön kaplama/bariyer katmanı sonraki ana kaplamanın davranışını iyileştirebilir.

Viskozite ve kaplama kalınlığı

Kaplama sektöründe “akışkanlık” yalnızca pompadan geçebilme anlamına gelmez. Akışkanlık; ürünün köşelerini ne kadar iyi örttüğünü, yüzeyde ne kadar kalın kaldığını, hava üfleme ile ne kadar kolay inceltilebildiğini ve ağızda ne kadar baskın bir kabuk oluşturduğunu belirler. Genel olarak daha akışkan kaplamalar ince ve zarif katmanlara; daha gövdeli kaplamalar ise daha belirgin kabuk ve daha yüksek kaplama oranına uygundur. Ancak merkez yüzeyi, sıcaklık ve hat geometrisi bu ilişkiyi değiştirebilir.

DurumMuhtemel sonuçKontrol edilmesi gerekenler
Akış çok düşük / ürün fazla koyuKalın kaplama, köşelerde yığılma, yüksek gramaj, ağır ağız hissiÇalışma sıcaklığı, yağ sistemi, katı madde yükü, hat dönüş süresi
Akış çok yüksek / ürün fazla inceMerkezin görünmesi, düşük gramaj, zayıf renk kapatıcılığı, düzensiz tabanReçete akışkanlığı, sıcaklık, perde miktarı, blower ayarı
Akış hat boyunca değişiyorParti içinde gramaj ve görünüm farklılığıSirkülasyon, sıcaklık homojenliği, bekleme süresi ve ürünün hat içinde yaşlanması
Önemli: Kokolin için tek bir “doğru çalışma sıcaklığı” yoktur. CBS, CBR, CBE veya başka yağ sistemleri farklı davranır. Kesin sıcaklık aralığı seçilen ürünün teknik föyü ve gerçek hattaki denemeler üzerinden belirlenmelidir.

Enrobing hattında proses sırası

Kokolini homojen hazırlayın

Tam erime ve homojen sıcaklık sağlanmadan hatta verilen kaplama içinde kısmi kristaller veya viskozite farkları oluşabilir.

Perde ve taban banyosunu ayarlayın

Ürün geometrisine göre üst perde, ikinci perde ve bottoming miktarı birbirinden bağımsız düşünülmelidir.

Fazla kaplamayı kontrollü uzaklaştırın

Blower, titreşim ve detailer; gramajı düşürürken kaplamanın köşe ve tabanlardan tamamen sıyrılmamasına dikkat edilmelidir.

Soğutmayı kademeli yönetin

Kaplama yüzeyinin çok hızlı kabuk bağlayıp iç kısmın geç kristallenmesi veya nem yoğuşması istenmez.

Paketleme öncesi dengeleyin

Ürün paketleme alanına geldiğinde yüzey kuru, yapışmaz ve mekanik olarak yeterli dayanımda olmalıdır.

Kaplama gramajı nasıl optimize edilir?

Kaplama oranı yalnızca maliyet kalemi değildir; ürün kimliğinin bir parçasıdır. Çok ince kaplama merkez ürünün kusurlarını kapatmayabilir ve istenen kırılmayı vermez. Çok kalın kaplama ise merkez aromayı bastırabilir, gereksiz maliyet yaratabilir ve sert bir ısırma hissine neden olabilir. Hedef gramaj belirlenirken ürünün yüzey alanı, yoğunluğu, hedef tat dengesi ve ambalaj dayanımı birlikte değerlendirilmelidir.

Pratik kalite kontrol için hattın belirli aralıklarında kaplamadan önce ve sonra numune tartımı yapılabilir. Böylece yalnızca ortalama kaplama yüzdesi değil, ürünler arasındaki dağılım da izlenir. Ortalama doğru olduğu halde dağılım genişse hat hâlâ kararsızdır.

Soğutma, kristalizasyon ve bloom kontrolü

Kaplama hattının sonu, prosesin bitişi değil kristalizasyonun başladığı noktadır. Soğutmanın amacı ürünü “olabildiğince soğuk” yapmak değil, yağ sisteminin kontrollü şekilde yapı kazanmasını sağlamaktır. Çok agresif soğutma yüzey gerilimi ve yoğuşma riskini artırabilir; yetersiz soğutma ise ambalajda yapışma ve deformasyon doğurabilir.

Bloom oluşumunda yağ uyumsuzluğu, merkezden kaplamaya yağ migrasyonu, sıcaklık dalgalanmaları ve yanlış depolama önemli rol oynar. Bu nedenle raf stabilitesi yalnızca tünel çıkış görünümüyle değil, hızlandırılmış ve gerçek zamanlı raf testleriyle değerlendirilmelidir.

Sık kaplama hataları ve hızlı teşhis

BelirtiOlası nedenİlk kontrol noktası
Kaplama merkezden ayrılıyorNem, yağlı yüzey, çok soğuk merkez, uyumsuz sertlikMerkez yüzeyi ve ürün sıcaklığı
Çok kalın / ağır kabukYüksek viskozite, düşük çalışma sıcaklığı, zayıf blowerAkışkanlık ve fazla ürün uzaklaştırma
Alt kenarda “etek”Yetersiz titreşim/detailer, yüksek gramajTitreşim ve bant transfer noktası
Mat yüzeyDüzensiz kristalizasyon, yüzey nemi, sıcaklık dalgalanmasıSoğutma ve paketleme ortamı
ÇatlamaMerkez-kaplama esneklik farkı, kalın kabuk, nem/sıcaklık değişimiYağ sistemi ve kaplama kalınlığı
İğne deliği / boşlukHava, pürüzlü yüzey, yetersiz ıslatmaMerkez hazırlığı ve perde davranışı

Kalite kontrol için pratik kontrol listesi

Görünüm

Parlaklık, renk homojenliği, köşe kapatıcılığı, taban ve çizgi izleri.

Gramaj

Ortalama kaplama oranı kadar ürünler arası dağılımı da takip edin.

Kesit

Katman kalınlığını ve merkez-kaplama temasını kesitte gözlemleyin.

Isırma / kırılma

Kaplamanın merkezden kopup kopmadığını ve hedef sertliği kontrol edin.

Raf testi

Bloom, yağ migrasyonu, nem ve ambalaj içi yapışmayı zaman içinde izleyin.

Proses kaydı

Sıcaklık, bant hızı, blower ve gramaj sonuçlarını birlikte kaydedin.

Sık sorulan sorular

Aynı kokolin draje, gofret ve donut için kullanılabilir mi?

Kullanılabilir olması, her üçünde de optimum sonuç vereceği anlamına gelmez. Draje katman oluşturma ve kontrollü set; gofret ince ve gevrek kabuk; donut ise çoğu zaman daha esnek yüzey ister. Yağ matrisi ve akışkanlık uygulamaya göre seçilmelidir.

Compound kaplama mutlaka temperleme istemez mi?

Birçok klasik compound sistem temperleme gerektirmeden çalışacak şekilde tasarlanır; ancak “kokolin” adı altında farklı yağ sistemleri bulunur. Ürünün teknik föyü esas alınmalıdır.

Kaplama gramajını düşürmenin en iyi yolu nedir?

Sadece sıcaklığı yükseltmek doğru yaklaşım değildir. Uygun akışkanlıkta ürün seçimi, düzgün perde, blower/titreşim ayarı ve merkez geometrisinin birlikte optimizasyonu gerekir.

Uygulamaya göre başlangıç matrisi

Kaplama geliştirmeye “hangi sıcaklıkta çalışalım?” sorusuyla başlamak yerine, hedef ürünün mekanik ve duyusal ihtiyacını tanımlamak daha doğru sonuç verir. Aşağıdaki matris, ilk pilot denemeyi tasarlamak için kullanılabilir; kesin parametreler seçilen kokolinin teknik föyü ve hattın gerçek davranışıyla doğrulanmalıdır.

Uygulamaİlk hedefKokolin karakteriHat üzerinde odak noktası
DrajeKatmanların kontrollü büyümesiİyi yayılma + katmanlar arasında hızlı setKüçük doz, kazan hareketi, şartlandırılmış hava
Lokum / cezeryeAderans ve çatlamayan kabukMerkez deformasyonuna uyumlu yapıYüzey hazırlığı, ilk katman, soğutma
Gofretİnce ve gevrek katmanDüşük/orta viskozite, temiz kırılmaWafer nem dengesi, blower ve gramaj
BisküviHomojen kapatıcılıkYüzey tipine uygun akışKırıntı kontrolü, perde ve bottoming
DonutEsnek, yüzeye iyi tutunan glazeDaha uyumlu/elastic yapıÜrün sıcaklığı, süzdürme ve set
Kek / barKesilebilirlik ve aderansMerkezle mekanik olarak uyumluKırıntı, yüzey yağı, kaplama kalınlığı

Pilot denemede hangi veriler kaydedilmeli?

Her denemede yalnızca “güzel oldu/olmadı” notu tutmak yerine; kokolin tank sıcaklığı, merkez ürün sıcaklığı, bant veya kazan hızı, blower/titreşim seviyesi, kaplama öncesi ve sonrası ürün ağırlığı, tünel çıkış yüzey durumu ve 24 saat sonraki sertlik birlikte kaydedilmelidir. Aynı denemeye bir hafta ve mümkünse hızlandırılmış sıcaklık döngüsü sonrası tekrar bakılması, taze üründe görünmeyen bloom veya ayrılma problemlerini erkenden yakalar.

Bu veri yaklaşımı, reçeteyi “ustanın göz kararı”ndan çıkarıp tekrarlanabilir endüstriyel prosese dönüştürür. Özellikle ihracata giden ürünlerde yaz-kış üretim farklarını anlamak için sezon boyunca aynı kalite göstergelerinin izlenmesi yararlıdır.

Teknik kaynak notları

Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.
Kokolin Kaplama Teknolojileri · Bölüm 2/5

Draje Üretiminde Kokolin Kaplama Teknolojisi

Fındık, badem, leblebi, tahıl, kuru meyve ve bisküvi merkezlerinde katman oluşturma, soğutma, yüzey düzgünlüğü ve finisaj.

Merkez hazırlığıKatman oluşturmaDraje hataları ve çözümlerOkuma: 10–13 dk
Kokolin kaplı badem drajeleri

Draje kaplama neden ayrı bir uzmanlık alanıdır?

Draje üretiminde hedef, bir merkezi tek seferde kaplamak değil; dönen kazan içinde birbirini takip eden ince katmanlarla merkez boyutunu kontrollü biçimde büyütmektir. Merkezlerin birbirine çarparak sürekli hareket etmesi katmanın bütün çevreye yayılmasını sağlar. Bu nedenle drajede “kaplama viskozitesi” kadar kazan doluluğu, dönme hareketi, ürün boyutu ve verilen havanın sıcaklığı da son yüzeyi belirler.

Kritik fark: Enrobing hattında fazla kaplama ürün üzerinden uzaklaştırılır; drajede ise verilen kokolinin büyük bölümü kontrollü şekilde merkezin üzerinde tutulur. Bu yüzden dozlama ve her katmanın set süresi çok daha kritik hale gelir.

Hangi merkezler kokolin drajeye uygundur?

Kuruyemiş

Fındık, badem, yer fıstığı, Antep fıstığı gibi merkezler güçlü duyusal kontrast verir; yüzey yağı ve kavurma sonrası soğuma kontrol edilmelidir.

Kuru meyve

Üzüm ve benzeri merkezlerde nem ve yüzey yapışkanlığı daha kritiktir; merkezler birbirine tutunmaya eğilimli olabilir.

Tahıl / çıtır merkez

Gevrek ve hafif merkezler hızlı büyür; darbeye karşı hassas oldukları için kazan yükü ve mekanik hareket dikkatle seçilmelidir.

Bisküvi / extrüde merkez

Keskin köşeler ilk katmanlarda zor kapanabilir; düzgün bir ilk kabuk sonraki katmanları kolaylaştırır.

Kahve çekirdeği

Yoğun aroma ve sert merkez yapısı ince ama homojen kaplamayla dengelenebilir.

Pralin / yumuşak merkez

Merkez sıcaklığı ve mekanik dayanım daha kritik olur; deformasyon riski nedeniyle proses daha nazik yönetilmelidir.

Merkez hazırlığı: iyi drajenin yarısı

Draje kazanına giren merkezlerin mümkün olduğunca benzer boyutta, yüzeyi temiz ve proses sıcaklığı dengelenmiş olması gerekir. Kuruyemişlerde kavurma sonrası kalan yüksek sıcaklık kaplamayı yavaşlatabilir; serbest yüzey yağı ise ilk katmanın tutunmasını zorlaştırabilir. Toz, tuz veya gevşek kabuk parçaları kaplama içinde noktasal kusur oluşturabilir.

MerkezÖzel riskÖn hazırlık yaklaşımı
Fındık / bademYüzey yağı, boyut farkıSoğutma, eleme ve serbest parçacıkların uzaklaştırılması
Kuru üzümYapışkanlık, nemYüzeyin kuru ve akışkan olması; gerektiğinde uygun ön katman
Tahıl / gevrek merkezKırılma, düşük yoğunlukDaha nazik mekanik hareket ve kontrollü parti yükü
Bisküvi merkeziKöşeler, kırıntıToz-kırıntı kontrolü ve ilk katmanı düzgün oluşturma

Draje kaplamanın aşamaları

Merkezi şartlandırma

Kazan içindeki ürün sıcaklığını ve akışkan hareketi stabilize edin. Birbirine yapışan veya duvara tırmanan merkezler varsa kaplamaya geçmeden önce nedeni çözün.

İlk tutunma katmanı

İlk doz küçük ve kontrollü olmalıdır. Amaç merkezi kalınlaştırmak değil, sonraki katmanların tutunabileceği sürekli bir yüzey oluşturmaktır.

Katman büyütme

Kokolin küçük dozlar halinde verilir; her doz merkezlerin yüzeyine dağıldıktan sonra kontrollü hava ile yeterli set sağlanır. Çok erken yeni doz eklemek topaklanmaya yol açabilir.

Yüzey düzeltme

Hedef kaplama oranına yaklaşıldığında dozların ve proses koşullarının yüzey pürüzünü azaltacak şekilde yönetilmesi gerekir.

Dinlendirme ve finisaj

Kaplama yeterli yapısal dayanımı kazandıktan sonra ürün mat bırakılabilir, kakao/toz ile truffle görünümü verilebilir veya uygun finisaj/polisaj sistemiyle parlaklaştırılabilir.

Katman kalınlığı ve merkez-kaplama dengesi

Draje kalitesi yalnızca düzgün ve parlak yüzey değildir. Tüketici ilk ısırmada kaplama ile merkezin oranını birlikte algılar. Aşırı kalın katman fındık veya badem aromasını örter; çok ince katman ise merkez yüzey kusurlarını kapatmayabilir. Bu nedenle proses boyunca parti ağırlığının izlenmesi, hedef kaplama artışının kontrol edilmesi için en pratik araçlardan biridir.

Hedef oran yalnızca tat açısından değil, maliyet ve mekanik dayanım açısından da önemlidir. Kuru meyve gibi daha yumuşak merkezlerde kaplama kabuğu taşıma dayanımını artırabilir; ancak kabuk çok sert ve merkez çok yumuşak olduğunda ısırmada ayrılma hissi oluşabilir.

Kazan, hareket ve hava yönetimi

Panning prosesinde merkezlerin kazan içinde sürekli devrilmesi gerekir; sadece duvar boyunca kaymaları homojen katman oluşturmaz. Dönme hızı ürün boyutuna ve parti yüküne göre ayarlanır. Endüstriyel ekipmanlarda soğuk/şartlandırılmış hava kaplamanın setini hızlandırmak, sıcak hava ise finisaj veya proses geçişlerinde yüzey davranışını yönetmek için kullanılabilir.

Uygulama prensibi: Katman ekleme hızı, katmanın set olma hızından yüksek olmamalıdır. Topaklanma görüldüğünde yalnızca daha fazla hava vermek yerine doz miktarı, merkez sıcaklığı ve kazan hareketi birlikte değerlendirilmelidir.

Kokolinin drajedeki avantajları

Temperleme gerektirmeden kullanılabilen uygun compound sistemler, drajede proses karmaşıklığını azaltabilir ve katman oluşturmayı daha tekrarlanabilir hale getirebilir. Ayrıca yağ sistemi seçimiyle sertlik, erime, parlaklık ve sıcaklık dayanımı farklı pazar gereksinimlerine göre tasarlanabilir. Bununla birlikte her compound aynı davranmaz; özellikle laurik ve non-laurik yağların reçete içindeki diğer yağlarla uyumluluğu dikkate alınmalıdır.

Merkez tipine göre özel uygulama notları

MerkezÖncelikKaplama karakteri
FındıkKavrulmuş aroma + yağlı yüzeyİyi yapışan, çıtır kabuk; yağ migrasyonu raf testinde izlenmeli
BademUzun/oval geometriUçlarda eşit büyüme ve düzgün katman
Antep fıstığıYüksek değerli merkez aromasıAromayı baskılamayan daha dengeli kaplama oranı
Kuru meyveNem ve yapışkanlıkMerkezi stabilize eden, aderansı güçlü katman
Tahıl gevreğiKırılganlıkDüşük mekanik stresle ince, hızlı set olan katman

Draje hataları: neden olur, nereden başlanır?

HataMuhtemel nedenİlk düzeltme
Merkezler birbirine yapışıyorFazla doz, yetersiz set, sıcak merkezDaha küçük doz + set süresi kontrolü
Yüzey çok pürüzlüKatmanlar arasında yetersiz yayılma, çok hızlı setDoz ve hava dengesini gözden geçirin
Kaplama bazı noktalarda inceMerkez boyut farkı, kötü kazan hareketiBoyut elemesi ve parti yükü
Kaplama çatlıyorMerkez-kabuk sertlik farkı, sıcaklık dalgalanmasıYağ sistemi, kaplama oranı ve depolama
Parlaklık zayıfYüzey yeterince düzgün değil veya finisaj koşulları kararsızFinisaj öncesi yüzey kalitesi ve kuruluk

Kalite kontrol

Her partide yalnızca görsel parlaklık değil; toplam kaplama artışı, boyut dağılımı, kırık ürün oranı, yüzey düzgünlüğü, ısırma davranışı ve raf stabilitesi takip edilmelidir. Kuruyemiş merkezlerinde oksidatif stabilite de unutulmamalıdır; dış kaplama görünümünü korurken merkez yağlarının duyusal kalitesi zamanla değişebilir.

Sık sorulan sorular

Draje için en akışkan kokolin mi seçilmelidir?

Her zaman değil. Çok akışkan ürün ince katman oluşturmayı kolaylaştırabilir; fakat merkez ve proses gereksinimine göre katmanın yüzeyde yeterince kalması da gerekir. Seçim kazan tipi, merkez geometrisi ve hedef kaplama oranıyla birlikte yapılmalıdır.

Her katmanda soğuk hava vermek gerekir mi?

Hava şartlandırması prosesin önemli parçasıdır; ancak şiddeti ve süresi ürüne göre değişir. Amaç katmanı kontrollü set etmek, merkezi aşırı soğutmak değildir.

Parlak draje ile mat draje aynı kaplamayla yapılabilir mi?

Ana kaplama benzer olabilir; son yüzey karakteri finisaj/polisaj veya pudralama adımlarıyla farklılaştırılabilir.

Merkez bazlı pilot üretim planı

Draje hattında optimum ayar, merkezin yoğunluğu ve yüzey kimyasına göre değişir. Yeni bir merkez deneneceğinde küçük pilot partiyle ilerlemek, doğrudan büyük kazana geçmekten daha güvenlidir.

MerkezPilotun ilk odağıİzlenecek sinyal
FındıkKavurma sonrası yüzey yağı ve soğumaİlk katmanın kaymadan tutunması
BademUç bölgelerde eşit katmanOval geometri nedeniyle kutuplarda incelme
Antep fıstığıMerkez aromasını koruyan kaplama oranıKabuk aromasının baskınlaşmaması
Kuru üzümNem ve yapışkanlıkİlk dozlarda ikiz/topak ürün oluşumu
Tahıl gevreğiMekanik kırılmaKazan sonunda kırık ve toz oranı
Bisküvi merkeziKöşe kapatmaİlk katman sonrası keskin kenarların görünmesi

Dozlama disiplininin önemi

Bir partinin toplamda doğru miktarda kokolin alması tek başına yeterli değildir. Aynı toplam miktar; çok sayıda küçük dozla veya birkaç büyük dozla verildiğinde farklı yüzey oluşturabilir. Büyük dozlar merkezler arasında sıvı köprüler kurarak topaklanmayı artırabilir. Çok küçük ve aşırı sık dozlar ise gereksiz uzun proses ve pürüzlü katman riski yaratabilir. Optimum nokta, verilen dozun merkezlerin tamamına yayılabildiği ve bir sonraki dozdan önce yüzeyin taşıyıcı yapı kazandığı noktadır.

Parti sonu değerlendirme

Draje kazanından çıkan ürünler yalnız parlaklık açısından değil, enine kesitte kaplama homojenliği açısından da kontrol edilmelidir. Rastgele seçilen numunelerde toplam çap, kaplama kalınlığı ve merkez eksantrikliği gözlenebilir. Aynı partide bazı taneler çok büyük, bazıları küçük kalıyorsa sorun çoğu zaman kaplama reçetesinden önce merkez boyut dağılımı veya kazan hareketidir.

Kuruyemiş drajelerinde ayrıca merkez yağlarının oksidasyonu takip edilmelidir. Kaplama dış görünümü korusa bile, uzun raf ömründe merkezde gelişen acılaşma duyusal kaliteyi düşürebilir. Bu nedenle raf testi hem dış kabuğu hem merkezi kapsamalıdır.

Teknik kaynak notları

Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.
Kokolin Kaplama Teknolojileri · Bölüm 3/5

Lokum, Cezerye ve Pişmaniyede Kokolin Kaplama

Nemli, yapışkan veya mekanik olarak hassas merkezlerde yüzey hazırlığı, aderans, kaplama sertliği, nem geçişi ve raf stabilitesi.

Nemli merkezlerde aderansPişmaniyede hassas yapıCezeryede yağ ve nem dengesiOkuma: 11–14 dk
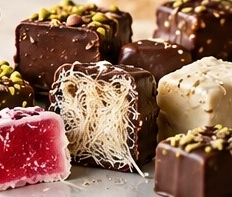
Kokolin kaplı lokum, cezerye ve pişmaniye

Bu üç ürün neden aynı yöntemle kaplanmamalıdır?

Lokum, cezerye ve pişmaniye dışarıdan bakıldığında “kokolinle kaplanabilecek geleneksel şekerlemeler” gibi görünse de, merkez yapıları birbirinden çok farklıdır. Lokum elastik ve nispeten yüksek nemli; cezerye meyve, şeker ve çoğu zaman kuruyemiş kaynaklı daha yoğun ve yapışkan; pişmaniye ise son derece hafif, lifli ve mekanik olarak hassastır. Bu nedenle tek bir kaplama reçetesi veya tek bir hat ayarıyla üçünde de aynı kaliteyi beklemek doğru değildir.

Kaplama tasarımının ana sorusu: Merkez ürün kokoline nasıl davranıyor? Yüzeyde su mu, nişasta mı, yağ mı, gevşek lif mi var? Kaplama sertliği merkez deformasyonuna uyum sağlayabilecek mi?

Lokum: aderansın ana düşmanı yüzey düzensizliğidir

Lokumun yüzeyi üretim ve kesim şekline göre nişasta/pudra kalıntısı, serbest nem veya hafif yapışkanlık gösterebilir. Kaplama doğrudan bu tabakanın üzerine oturursa merkez yerine gevşek yüzey katmanına tutunabilir. Sonuçta ürün kesildiğinde veya ısırıldığında kabuk plakalar halinde ayrılabilir.

Lokum için proses yaklaşımı

Kesim sonrası yüzeyi standardize edin

Fazla nişasta veya pudranın kontrolsüz kalması kaplama yüzeyini bozabilir; yüzey tamamen ıslak da olmamalıdır.

Merkez sıcaklığını dengeleyin

Sıcak lokum kaplamayı yavaşlatabilir; çok soğuk yüzey ise kokolinin erken set olup zayıf ıslanmasına neden olabilir.

İnce ilk katman düşünün

Nemli/yapışkan merkezlerde ince ve sürekli bir ilk tabaka, sonraki ana kaplamanın daha düzenli ilerlemesine yardımcı olabilir.

Kaplama sertliğini merkeze uydurun

Çok kırılgan bir kabuk, lokumun esnek deformasyonuna eşlik edemeyebilir ve kullanım sırasında çatlayabilir.

Lokumda tam kaplama, yarım kaplama ve dekor

Tam kaplama

Nem transferine karşı daha güçlü bariyer ve daha yoğun kokolin deneyimi verir; aderans ve kaplama sertliği en kritik konulardır.

Taban / yarım kaplama

Ürünün elle temasını kolaylaştırabilir, görsel kontrast yaratır ve daha düşük kaplama oranıyla çalışmayı sağlar.

Drizzle

Merkezin geleneksel görünümünü korur; kaplama daha çok aroma ve görsel vurgu görevi görür.

Cezerye: nem ile yüzey yağının birlikte yönetilmesi

Cezerye reçetesinde havuç veya meyve bazlı yapı, şeker ve kuruyemiş bileşenleri birlikte bulunabilir. Merkezin yüzeyi lokuma göre daha pürüzlü ve yağlı olabilir. Hindistan cevizi gibi yüzey kaplamaları kullanılan ürünlerde ise kokolin kaplama öncesinde gevşek parçacıkların tamamen kontrol edilmesi gerekir; aksi halde kokolin merkeze değil gevşek partiküllere tutunur.

Kurutma derecesi cezeryenin davranışını büyük ölçüde değiştirir. Çok yumuşak ve nemli merkez kaplamayı içeriden zorlayabilir; aşırı kuru merkez ise istenen geleneksel ısırma hissini kaybedebilir. Bu yüzden kaplama prosesinden önce merkez ürün spesifikasyonunun sabitlenmesi gerekir.

Cezerye için uygun kaplama karakteri

Cezeryede kaplama genellikle merkezin yoğun ve çiğnenebilir yapısını dengeleyecek şekilde seçilmelidir. Çok kalın ve sert kabuk, ilk ısırmada merkezden kopabilir. Daha ince veya nispeten uyumlu kırılma gösteren kaplamalar çoğu üründe daha bütünleşik bir duyusal profil yaratır. Kuruyemiş içeriği yüksek merkezlerde yağ migrasyonu raf ömründe ayrıca izlenmelidir.

RiskBelirtiYaklaşım
Gevşek yüzey parçacığıKaplama yer yer soyulurKaplama öncesi yüzey standardizasyonu
Yüksek merkez nemiYüzey matlaşması / yumuşamaMerkez spesifikasyonu + ambalaj nem bariyeri
Kuruyemiş yağıUzun raf ömründe yüzey değişimiYağ uyumluluğu ve migrasyon testi
Çok sert kabukIsırmada kaplama-merkez ayrılmasıDaha uyumlu yağ sistemi veya daha ince katman

Pişmaniye: kaplama yaparken ürünü ezmemek

Pişmaniyede teknik zorluk farklıdır: merkez çok hafif, lifli ve basınca hassastır. Ürünün taşıma sırasında sıkışması veya kaplama öncesi mekanik darbeye maruz kalması hacim kaybına neden olabilir. Bu yüzden pişmaniyede ürün formunun standartlaştırılması ve kaplama hattına nazik besleme, kokolinin kendisi kadar önemlidir.

Kaplamada üç hedef

Lif yapısını korumak

Kaplama öncesinde ürünün gereksiz sıkıştırılmaması ve transfer noktalarının yumuşak olması gerekir.

Yeterli mekanik kabuk

Kaplama, hassas merkezi taşıma ve paketlemede koruyabilir; ancak aşırı ağır kabuk pişmaniye karakterini örter.

Nemden koruma

Pişmaniye nemden kolay etkilenir. Tam kaplama bir bariyer sağlayabilir fakat ambalajın nem bariyeri yine kritik kalır.

Pişmaniyede daldırma mı, perde kaplama mı?

Küçük, standardize edilmiş pişmaniye parçaları daldırma veya uygun bir enrobing hattıyla kaplanabilir. Endüstriyel kapasitede perde kaplama daha tekrarlanabilir gramaj sağlayabilir; ancak tel bant transferinin ürünü ezmemesi ve alttan kaplamanın tabanda aşırı birikmemesi gerekir. Daldırma daha esnek küçük üretim sağlar fakat operatör kaynaklı gramaj farkı artabilir.

Nem migrasyonu neden bu ürünlerde daha önemlidir?

Yağ bazlı kokolin su içermez; buna rağmen merkez üründeki nem zaman içinde yüzey davranışını ve doku kontrastını etkileyebilir. Kaplama yüzeyinin sağlam olması tek başına yeterli değildir. Ambalajın su buharı bariyeri, depo sıcaklığı ve sıcaklık dalgalanmaları merkez-kaplama sisteminin raf performansını belirler.

Yoğuşma uyarısı: Soğuk ürünü sıcak ve nemli ortama çıkarmak yüzeyde kondenzasyon oluşturabilir. Bu su, hem görünümü hem de ambalaj içi stabiliteyi bozabilir. Soğutma tüneli çıkışı ile paketleme odası arasında sıcaklık ve nem geçişi kontrollü olmalıdır.

Üç ürün için kaplama seçim tablosu

ÜrünMerkez karakteriÖncelikli kaplama özelliğiÖzel kontrol
LokumElastik, nemli, yapışkan olabilirİyi aderans + merkeze uyumlu kırılmaNişasta/pudra ve yüzey nemi
CezeryeYoğun, pürüzlü, kuruyemişli olabilirYüzeyi iyi ıslatan ve gözenekleri örten kaplamaGevşek partikül, yağ migrasyonu
PişmaniyeHafif, lifli, kırılganHızlı set + düşük mekanik yükEzilme, nem bariyeri, paketleme

Sık görülen hatalar

BelirtiEn olası alanKontrol
Lokumda kabuk soyuluyorYüzey hazırlığı / sertlik uyumsuzluğuNişasta, nem, ilk katman ve kaplama sertliği
Cezeryede yüzey pütürlüMerkez pürüzü + yüksek viskoziteYüzey standardı ve akışkanlık
Pişmaniye formu bozuluyorMekanik taşımaBesleme, bant geçişi ve ürün sıkıştırması
Kaplama raf sırasında matlaşıyorNem / sıcaklık / yağ migrasyonuDepolama, ambalaj ve yağ uyumluluğu
Taban aşırı kalınEnrober ayarıBottoming seviyesi, titreşim, detailer

Ambalaj ve raf stabilitesi

Bu üç ürünün ortak noktası, merkez yapısının çevresel nemden önemli ölçüde etkilenebilmesidir. Bu nedenle kokolin kaplama “ambalaj ihtiyacını ortadan kaldıran” bir bariyer olarak görülmemelidir. Uygun nem bariyerli ambalaj, iyi ısı yapıştırma ve sıcaklık dalgalanmalarını sınırlayan depolama şartları ürün kalitesini korumada kritik rol oynar.

Sık sorulan sorular

Lokumdaki nişastayı tamamen temizlemek gerekir mi?

Amaç kontrolsüz, gevşek tabakayı ortadan kaldırmaktır. İdeal yüzey üretim yöntemine göre değişir; küçük denemelerle aderans ve görünüm doğrulanmalıdır.

Pişmaniye kaplaması sert mi olmalı?

Taşıma dayanımı için yeterli yapı gerekir, fakat aşırı sert ve kalın kabuk hafif lifli dokuyu bastırabilir. Optimum denge hedeflenmelidir.

Lokum ve cezerye için aynı kokolin kullanılabilir mi?

Mümkündür ancak aynı sonuç garanti değildir. Cezerye pürüzlülüğü ve yağ içeriği, lokum ise nem ve elastikiyet açısından farklı talepler oluşturur.

Ürün bazında pilot deneme planı

Lokum, cezerye ve pişmaniye için en yararlı geliştirme yöntemi, aynı kokolini üç ürüne uygulayıp sonucu karşılaştırmak değil; her merkez için ayrı risk listesi oluşturup küçük pilotlar yapmaktır.

ÜrünPilot değişkeniBaşarı kriteri
LokumYüzey nişastası/pudrası, merkez sıcaklığı, ilk katman kalınlığı24 saat ve raf testinde kaplamanın soyulmaması
CezeryeYüzey pürüzü, serbest yağ, kaplama akışkanlığıGözeneklerin aşırı gramaj oluşturmadan kapanması
PişmaniyeÜrün sıkıştırması, bant transferi, kaplama gramajıLifli dokunun ve ürün hacminin korunması

Lokumda kesit testi

Lokum kaplamasında basit ama değerli bir test, ürünü oda sıcaklığında kesip kabuğun merkezden nasıl ayrıldığını izlemektir. Kaplama tek parça halinde sıyrılıyorsa aderans zayıf olabilir. İnce çatlaklar yalnız kesim hattında oluşuyor, fakat kabuk merkezle birlikte hareket ediyorsa sorun kaplama sertliği veya kesim yönteminden kaynaklanabilir. Bu ayrım reçete değişikliğine gitmeden önce yapılmalıdır.

Cezeryede yüzey standardizasyonu

Cezerye üzerinde kuruyemiş, hindistan cevizi veya toz kaplama varsa bunların ne kadarının yüzeyde bırakılacağı tanımlanmalıdır. Her partide farklı miktarda gevşek partikül olması, aynı kokolin ve aynı hat ayarında dahi farklı gramaj oluşturur. Ürünü kaplamadan önce tartmak ve yüzey partikülü miktarını standardize etmek maliyet kontrolünü de kolaylaştırır.

Pişmaniyede mekanik test

Pişmaniye kaplama geliştirmesinde yalnızca tünel çıkışını değil, paketleme ve taşıma simülasyonunu da değerlendirin. Kaplama başarılı göründüğü halde kolileme sırasında ürün hacmi düşüyor veya lifli merkez sıkışıyorsa sorun kaplama reçetesinden çok ürün taşıma sistemidir. Pişmaniye için iyi kaplama, merkezi korurken onu gereksiz ağırlaştırmayan kaplamadır.

Üç üründe de pilot üretim sonrası 24–48 saatlik bekleme, yüzeyin gerçek davranışını görmek için yararlıdır. İlk dakikalarda parlak ve düzgün olan kaplama, merkez nemi veya yağ migrasyonu nedeniyle daha sonra farklılaşabilir.

Teknik kaynak notları

Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.
Kokolin Kaplama Teknolojileri · Bölüm 4/5

Gofret ve Bisküvi Kaplamalarında Kokolin

Tam, yarım ve taban kaplama; gevreklik, wafer şartlandırma, yağ migrasyonu, kaplama gramajı ve endüstriyel enrobing.

Gevrekliği korumaTam/yarım/bottomingYağ migrasyonu ve ambalajOkuma: 12–15 dk
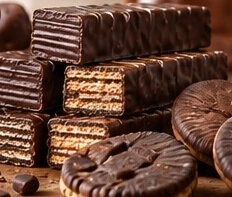
Kokolin kaplı gofret ve bisküviler

Gofret ve bisküvide kaplama neden yalnızca lezzet değildir?

Gofret ve bisküvi ürünlerinde kokolin kaplama; lezzet ve görünümün yanında mekanik bütünlük, nem bariyeri, dolgu yağlarının yönetimi ve ürünün elle tüketim davranışı üzerinde de etkilidir. Özellikle gofret, çok düşük yoğunluklu ve gevrek yapısı nedeniyle kaplama sonrası gerilimlere karşı hassastır. Bisküvi ise formülasyonuna göre daha yağlı, daha gözenekli veya daha kuru olabilir.

Temel hedef: Kaplama, gevrek merkezi korumalı fakat onu “ağırlaştırmamalı”. Bu nedenle ince ve homojen katman, yüksek gramajdan daha değerli olabilir.

Gofrette kritik konu: nem dengesi ve şartlandırma

Gofret yaprakları çok kuru ve kırılgan olabilir. Çevreden veya dolgudan nem aldıklarında boyutsal değişim gösterebilirler. Endüstriyel wafer proseslerinde kaplama öncesi şartlandırma, yaprakların daha homojen nem dağılımına ulaşmasına yardımcı olur. Bühler, wafer şartlandırmanın enrobing sonrasında kaplamada çatlama veya parçalanmayı azaltmak için kullanıldığını belirtir.

Bu nokta çok önemlidir: çatlayan dış kaplama her zaman “yanlış kokolin” anlamına gelmez. Merkezin kaplama sonrasında boyut değiştirmesi veya iç gerilim oluşturması da aynı kusuru doğurabilir.

Tam kaplama, yarım kaplama ve bottoming

Tam kaplama

En yüksek kaplama hissi ve en güçlü çevresel bariyer. Gramaj, köşe yığılması ve soğutma kontrolü daha kritiktir.

Yarım kaplama

Gofret/bisküvi karakterini görünür bırakır, kaplama oranını düşürür ve görsel kontrast sağlar.

Bottoming

Yalnızca tabanın kaplanması veya tam kaplama öncesi taban katmanı. Yapışmayı azaltır ve alt yüzeyde koruyucu katman oluşturur.

Enrobing hattında gofret ve bisküvi akışı

Endüstriyel enroberlarda ürün tel bant üzerinde kokolin perdesinden geçer; bazı sistemlerde ayrı bir bottoming banyosu bulunur. Kaplama sonrasında blower fazla ürünü uzaklaştırır, mekanik titreşim taban eteklerini azaltır ve detailer transfer noktasında tabanı temizler. Bu ekipmanların her biri ürün gramajını ve görüntüyü etkiler.

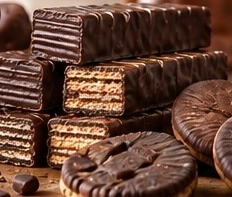
Kokolin kaplı gofret ve bisküviler

İnce kaplama için sadece ürünü ısıtmayın

İnce tabaka hedeflendiğinde uygun akışkanlıkta bir kaplama, perde miktarı, blower ve bant hızı birlikte optimize edilmelidir. Sıcaklığı tek başına yükseltmek, yağ sisteminin beklenen kristalizasyon davranışını bozabilir.

Gofret kaplamasında viskozite ve gramaj

Gofretin geniş yüzey alanı ve düşük ağırlığı nedeniyle birkaç gramlık kaplama farkı toplam ürün reçetesinde büyük yüzde değişimine dönüşebilir. Bu yüzden kaplama viskozitesi maliyet kontrolü açısından özellikle önemlidir. Daha akışkan compound sistemler daha ince tabaka oluşturmayı kolaylaştırabilir; medium fluid sistemler ise daha belirgin “crack” ve kaplama hissi verebilir.

HedefKaplama yaklaşımıRisk
Çok ince premium katmanDaha yüksek akış + güçlü gramaj kontrolüMerkezin yer yer görünmesi
Belirgin çıtır kabukOrta akış, daha yüksek katmanGofret aromasını baskılama
Yarım kaplamaPerde konumu ve ürün dizimi hassasKaplama çizgisi düzensizliği
BottomingAlt banyo yüksekliği kontrollüKenar “etek” oluşumu

Dolgu yağları ve yağ migrasyonu

Gofret blokları çoğu zaman yağ bazlı kremalar içerir. Dolgudaki yağ ile dış kokolin kaplamasının yağ fazı zaman içinde birbirine göç edebilir. Bu migrasyon kaplamayı yumuşatabilir, bloom eğilimini değiştirebilir veya gofretin duyusal kırılmasını etkileyebilir. Bu nedenle dış kaplama seçimi yalnızca proses anındaki akışkanlığa göre değil, iç dolgu yağıyla birlikte raf testine tabi tutulmalıdır.

Raf testi önerisi: Yeni bir kaplama-dolgu kombinasyonu geliştirirken taze üründeki parlaklığı yeterli kabul etmeyin. Farklı sıcaklık senaryolarında sertlik, bloom ve yağlı dokunuş değişimini izleyin.

Bisküvide yüzey tipi neden önemlidir?

Düz ve düşük gözenekli bir bisküvi ile gevşek kırıntılı, yüksek yağlı bir cookie aynı şekilde kaplanmaz. Yüzey kırıntısı perde kaplamada kokoline karışabilir ve hattaki ürünün viskozitesini zamanla değiştirebilir. Yağlı bisküvilerde aderans ve yağ migrasyonu daha fazla önem kazanırken, çok kuru bisküvilerde nem dengesi ve kaplama çatlaması dikkate alınmalıdır.

Düz bisküvi

İnce, homojen tam veya yarım kaplama için uygundur.

Sandviç bisküvi

Dolgu yağının dış kaplamayla uzun dönem etkileşimi ayrıca değerlendirilmelidir.

Cookie tipi

Pürüzlü yüzey daha yüksek kaplama tutabilir; gramaj ve hava kabarcığı kontrolü önemlidir.

Gofret/bisküvi kaplamasında soğutma

Soğutma tünelinde kaplamanın yeterli yapısal dayanımı kazanması gerekir; ancak merkez ürünün nem dengesini bozacak veya yüzeyde kondenzasyona neden olacak aşırı koşullardan kaçınılmalıdır. Tünel içindeki hava akışı homojen değilse ürünün bir tarafı daha hızlı set olabilir ve parlaklık farkı oluşabilir.

Çatlama ve kenar kırılması

Gofret kaplamasında çatlaklar üç ana grupta incelenmelidir: kaplamanın kendisindeki kristalizasyon/sertlik problemi; merkezin boyutsal değişimi; mekanik darbe. Kaplamayı daha yumuşak yapmak her zaman çözüm değildir. Önce çatlağın üretim tünelinde mi, paketleme sırasında mı, yoksa raf ömründe mi oluştuğu belirlenmelidir.

HataOlası kök nedenKontrol
Boyuna çatlakWafer boyutsal değişimi / iç gerilimWafer şartlandırma ve dolgu nemi
Kaplama köşeden kopuyorKalın köşe birikimi + darbeAkışkanlık, blower ve paketleme
Yüzey matSoğutma/sıcaklık dalgalanmasıTünel profili ve depo
Kaplama yumuşuyorDolgu yağından migrasyonYağ uyumluluğu ve raf testi

Ambalaj ve gevreklik

Gofretin ana satış vaadi gevrekliktir. Dış kaplama belirli bir nem bariyeri oluştursa da ambalajın su buharı geçirgenliği yüksekse ürün zamanla çevreden nem alabilir. Bu yüzden uygun film yapısı, iyi sızdırmazlık ve paketleme alanındaki bağıl nem kontrolü ürünün ilk günkü kırılmasını korumada kritik rol oynar.

Ürün geliştirme için kontrol listesi

Merkez ve dolgu sistemini tanımlayın

Wafer nemi, dolgu yağı ve ürün geometrisini spesifikasyonlaştırın.

Kaplama gramaj hedefini belirleyin

Duyusal hedefi ve maliyet sınırını birlikte kullanın.

Hattı aynı anda optimize edin

Perde, bottoming, blower, titreşim ve bant hızını tek tek değil birlikte değerlendirin.

Raf testini erken başlatın

Kaplama-dolgu yağ uyumluluğunu ve gevrekliği geliştirme aşamasında takip edin.

Sık sorulan sorular

Gofrette en ince kaplama her zaman en iyisi midir?

Hayır. İnce kaplama maliyet ve ağız hissi açısından avantajlı olabilir, fakat hedeflenen aroma, renk kapatıcılığı ve mekanik koruma için yeterli kalınlık gerekir.

Wafer şartlandırma neden yapılır?

Wafer yapraklarında nem dağılımını dengelemek ve kaplama sonrasında boyutsal değişim kaynaklı çatlama riskini azaltmak için kullanılabilir.

Kaplama neden birkaç hafta sonra yumuşuyor?

Dolgu yağlarının dış kaplamaya migrasyonu olası nedenlerden biridir. Depolama sıcaklığı ve yağ uyumluluğu raf testiyle değerlendirilmelidir.

Endüstriyel deneme planı: gofret ve bisküvi

Gofret ve bisküvi kaplamasında iyi bir pilot, yalnızca kokolin markasını veya viskozitesini değiştirerek yapılmamalıdır. Merkez nemi, dolgu yağı, ürün geometrisi ve hat ayarı aynı deneme planında yer almalıdır.

DenemeSabit tutulacaklarDeğişkenÖlçüm
AAynı wafer/dolgu, aynı bantKaplama akışkanlığıGramaj, köşe kapama, ağız hissi
BAynı kokolinBlower seviyesiKaplama oranı, yüzey çizgisi, etek
CAynı kokolin ve hatWafer şartlandırma seviyesi24 saat ve raf süresinde çatlak
DAynı dış kaplamaDolgu yağı sistemiSertlik, bloom, yağlı dokunuş

Kaplama oranını ürün ağırlığıyla birlikte değerlendirin

Mini gofret veya ince bisküvide küçük bir mutlak gramaj artışı yüzdesel olarak büyük fark yaratır. Örneğin üretim hattında yalnız birkaç gram fazla kaplama; ürünün hedef maliyetini, toplam yağ içeriğini ve tüketicinin “gofret mi yoksa kaplama mı yiyorum?” algısını değiştirebilir. Bu yüzden numune tartımı hat ayarının en pratik göstergelerinden biridir.

Waferde çatlağın zamanını kaydedin

Kaplama tünelden çıktığında sağlam, birkaç saat sonra çatlıyorsa merkezde boyutsal denge değişiyor olabilir. Çatlak paketleme sırasında oluşuyorsa mekanik darbe veya kaplama kalınlığı daha olasıdır. Haftalar sonra gelişiyorsa nem transferi, yağ migrasyonu ve depo sıcaklık döngüsü araştırılmalıdır. “Çatlak var” demek yerine çatlağın ne zaman başladığını bilmek kök nedeni çok daha hızlı daraltır.

Hat hijyeni ve kırıntı yükü

Bisküvi kırıntısı veya wafer tozu sirkülasyon tankında biriktikçe kaplamanın gerçek katı madde yükü ve yüzey kalitesi değişebilir. Filtrasyon, tank temizliği ve ürün girişinde kırıntı uzaklaştırma; reçete kadar önemlidir. Aynı vardiyanın başı ile sonu arasında viskozite farkı oluşuyorsa yalnız sıcaklığı değil, sirküle eden kütlenin kirlenmesini de kontrol edin.

Teknik kaynak notları

Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.
Kokolin Kaplama Teknolojileri · Bölüm 5/5

Donut, Kek ve Bar Ürünlerinde Kokolin Kaplama

Esnek glaze, yumuşak merkezlerde çatlama kontrolü, bar enrobing, kırıntı yönetimi, cuttable kaplamalar ve dekor uygulamaları.

Esnek glaze ve aderansBarlarda tam/bottom kaplamaKeklerde kesilebilir kabukOkuma: 11–14 dk
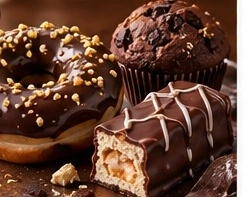
Kokolin kaplı donut, muffin ve kek

Aynı kaplama üç farklı mekanik davranışla karşılaşır

Donut, kek ve bar ürünlerinde kaplamanın karşılaştığı temel zorluk merkez ürünün hareketidir. Donut yumuşak ve düzensiz yüzeylidir; kek basınç altında esner ve kesilebilir; tahıl/protein barları ise pürüzlü, yağlı veya parçacıklı olabilir. Bu nedenle çok sert ve kırılgan bir kaplama her üç uygulamada da istenen sonucu vermeyebilir.

Uygulama mantığı: Merkez ne kadar esnek ve şekilsizse, kaplamanın aderansı ve mekanik uyumu o kadar önem kazanır. Özellikle donutlarda yağ bazlı glaze sistemleri, düzensiz yüzeye uyum ve raf süresinde çatlamayı azaltma amacıyla tercih edilebilir.

Donut kaplaması: görünüm kadar esneklik

Donut yüzeyi düz değildir; kızartılmış veya fırınlanmış yapıya göre yağ miktarı, kabuk pürüzü ve yüzey sıcaklığı değişebilir. Kaplama, ürünün kıvrımlarına akmalı ve set olduktan sonra paketleme/ısırma sırasında çatlamadan yüzeyde kalmalıdır.

Donut için proses akışı

Yüzey yağını ve sıcaklığı standardize edin

Kızartma sonrası aşırı sıcak veya yağlı yüzey aderansı ve gramajı değiştirebilir. Ürün kaplamadan önce kontrollü bir bekleme/soğuma aşamasından geçmelidir.

Daldırma veya glaze perdesini ayarlayın

Kaplama çizgisinin aynı yükseklikte olması, görsel standardizasyon için önemlidir. Ürün boyutu farklıysa kaplama yüzdesi de değişir.

Fazla kaplamayı süzdürün

Alt yüzeyde kalın damla veya “ayak” oluşmadan yeterli kaplama bırakılmalıdır.

Dekoru set öncesi uygulayın

Granül, fındık parçacığı veya renkli dekorun yapışması için yüzeyin doğru yapışkanlık penceresinde olması gerekir.

Donut için crack yapan kaplama neden oluşur?

Donut sıkıştırıldığında veya paket içinde hareket ettiğinde merkez şekil değiştirir. Kaplama yeterince esnek değilse mikro çatlaklar oluşabilir. Ayrıca kaplama çok kalınsa çatlama daha görünür hale gelir. Bu yüzden donut için kullanılan yağ bazlı glaze/compound sistemlerinde esneklik ve aderans, “yüksek snap” özelliğinden daha önemli olabilir.

Kek kaplaması: kesilebilirlik ve kırıntı yönetimi

Kek ürünlerinde tam kaplama, yarım kaplama veya yalnız üst yüzey kaplaması yapılabilir. Özellikle küçük kek ve cake bar ürünlerinde kaplama kesim sırasında çatlamamalı, merkezden ayrılmamalı ve kırıntıyı yüzeye taşımamalıdır. Çok kırıntılı yüzeyler kaplama tankını kirletebilir; bu nedenle kesim sonrası kırıntı uzaklaştırma ve ürün taşıma tasarımı önemlidir.

Yumuşak kek

Daha uyumlu ve kesilebilir kaplama; aşırı sert kabuktan kaçınma.

Dolgulu kek

İç dolgu yağının dış kaplamayla raf süresindeki etkileşimini izleme.

Mini cake bar

Kenar ve taban kaplamasında gramajın küçük ürün ağırlığına oranı kritik.

Bar ürünlerinde tam kaplama, bottoming ve drizzle

Tahıl, protein, kuruyemiş veya karamel barlarında kokolin hem tam kaplama hem taban katmanı hem de dekor amaçlı kullanılabilir. Pürüzlü yüzey tam kaplamada daha fazla ürün tutar; bu nedenle barlarda viskozite ve blower ayarı gramaj açısından büyük fark yaratır.

UygulamaAvantajÖzel risk
Tam enrobingTam aroma ve yüksek bariyerPürüzlü yüzeyde yüksek gramaj
BottomingElde tutma, taban bariyeri, düşük maliyetKenar çizgisinin düzensizliği
Yarım kaplamaMerkez bileşenlerini görünür bırakırKaplama hattı hizalama hassasiyeti
DrizzleGörsel değer, düşük kaplama oranıNozül ve çizgi standardizasyonu

Barlarda pürüzlü yüzeyi kapatmak

Tahıl ve kuruyemiş parçacıkları yüzeyde çıkıntılar oluşturur. Çok koyu bir kaplama çıkıntılar arasında kalın köprüler yaratabilir; çok akışkan ürün ise yüksek noktaları kapatıp derin boşlukları açık bırakabilir. Amaç her boşluğu “doldurmak” değil, kabul edilebilir renk kapatıcılığı ve mekanik korumayı hedef gramajda sağlamaktır.

Bar enrobing hatlarında üst perde ve bottoming ayrı ayarlanabildiğinde alt yüzeyde daha sürekli bir katman, üstte ise daha ince görünüm elde edilebilir. Blower ve titreşim gereksiz fazlalığı uzaklaştırır.

Kaplama sertliği: snap mı, cuttable mı?

Tablet tipi bir üründe belirgin snap avantaj olabilir; yumuşak kek veya bar ürününde ise aynı sertlik çatlama ve kabuğun merkezden ayrılması sorununu doğurabilir. Bu nedenle bazı compound reçeteleri özellikle daha yumuşak veya elastik tekstür için tasarlanır. Ürün geliştirmede kaplamanın tek başına sertliği değil, merkezle birlikte kesme ve ısırma davranışı test edilmelidir.

Basit test: Ürünü yalnız oda sıcaklığında kırmak yerine, gerçek tüketim senaryosunda kesme, ısırma ve hafif bükülme testleri yapın. Kaplama merkezden plakalar halinde ayrılıyorsa sistem mekanik olarak uyumsuz olabilir.

Yağlı yüzey ve aderans

Kızarmış donut, yağlı kek ve kuruyemiş bazlı barların yüzeyinde serbest yağ bulunabilir. Fazla yüzey yağı kaplamanın ıslanmasını ve bağını olumsuz etkileyebilir. Bu nedenle kaplamadan önce ürünün dinlenmesi, yüzey yağının dengelenmesi ve merkez formülasyonunun standardizasyonu önemlidir. Sorun sürekli yaşanıyorsa sadece kaplama reçetesi değil merkez ürün prosesi de gözden geçirilmelidir.

Dekorasyon: kaplama set penceresini kullanmak

Fındık kırığı, şeker dekoru, biscuit parçacığı veya ikinci renk drizzle uygulamalarında zamanlama önemlidir. Katı dekor ana kaplama hâlâ yeterince yapışkanken uygulanmalı, fakat kaplamaya gömülüp görünmez olacak kadar erken de olmamalıdır. İkinci bir yağ bazlı çizgi dekor ise ana yüzeyle uyumlu şekilde set olmalıdır.

Sık görülen hatalar

BelirtiOlası nedenİlk kontrol
Donut kaplaması çatlıyorÇok sert/kalın kaplama, merkez deformasyonuYağ sistemi, gramaj ve ürün sıcaklığı
Kekte kaplama soyuluyorKırıntı veya yağlı yüzeyKaplama öncesi yüzey temizliği
Barda boşluklar kalıyorPürüzlü merkez + uygunsuz akışViskozite, perde miktarı, ürün geometrisi
Alt tabanda kalın “ayak”Yetersiz detailer/titreşimTransfer ve bottoming ayarı
Kaplama yapışkan kalıyorYetersiz soğutma veya uygun olmayan yağ sistemiTünel ve teknik föy koşulları

Ambalaj ve sıcaklık dayanımı

Donut ve kek gibi yumuşak ürünlerde ambalajın kaplama yüzeyine baskı yapmaması önemlidir. Bar ürünlerinde ise taşıma sırasında sürtünme parlaklığı azaltabilir. Sıcak iklimlere giden ürünlerde yağ sistemi daha yüksek sıcaklık stabilitesi hedefleyebilir; ancak ağızda erime kalitesi ile sıcaklık dayanımı arasında ürün tipine özgü denge kurulmalıdır.

Uygulamaya göre kaplama seçim rehberi

ÜrünÖncelikKaplama yaklaşımı
DonutEsneklik, aderans, düzgün glazeDaha uyumlu yağ matrisi, kontrollü daldırma/glaze
Mini kekKesilebilirlik, kırıntı kontrolüYumuşak/cuttable kaplama, orta gramaj
Tahıl barıPürüzlü yüzeyi örten ince katmanEnrobing + etkin blower
Protein barıYumuşak merkeze uyumKaplama sertliğini merkeze göre ayarlama
Kuruyemiş barıYağ migrasyonu + yüksek yüzey pürüzüUyumlu yağ sistemi ve raf testi

Sık sorulan sorular

Donut için çok sert kokolin neden problem olabilir?

Donut merkezinin esnek hareketine eşlik edemediğinde kaplama çatlayabilir veya parça parça ayrılabilir. Daha esnek glaze karakteri avantaj sağlayabilir.

Kek kaplamasında kırıntı hatta neden sorun olur?

Kırıntılar sirküle eden kokoline karışarak yüzey pürüzü ve viskozite değişimi yaratabilir. Kaplama öncesi kırıntı kontrolü ve filtrasyon önemlidir.

Barlarda kaplama maliyeti neden hızlı yükselir?

Pürüzlü ve yüksek yüzey alanlı merkezler beklenenden fazla kaplama tutabilir. Akışkanlık, blower ve hedef gramaj birlikte optimize edilmelidir.

Uygulama bazlı pilot deneme planı

Donut, kek ve bar ürünleri aynı enrober hattından geçebilse bile optimum kaplama karakterleri farklıdır. Pilot denemede her ürünün “başarılı kaplama” tanımı ayrı yazılmalıdır.

ÜrünBaşarı kriteriPilot değişkeni
DonutDüzgün glaze, çatlamama, iyi aderansÜrün soğuma süresi, glaze akışı, süzdürme
Mini kekKesimde kabuğun merkezle birlikte davranmasıKaplama sertliği ve kalınlığı
Tahıl barıPürüzlü yüzeyin kontrollü gramajla kapatılmasıPerde miktarı ve blower
Protein barıYumuşak merkezde kabuk ayrılmamasıYağ sistemi ve soğutma
Kuruyemiş barıRaf süresinde sertlik ve görünüm stabilitesiDolgu/merkez yağı ile uyumluluk

Donutta ürün sıcaklığı penceresi

Kızartmadan veya fırından çıkan donut doğrudan kaplamaya verilirse yüzey sıcaklığı ve serbest yağ nedeniyle kaplama çok ince kalabilir veya set gecikebilir. Aşırı soğutulmuş ürün ise kaplamayı temas anında dondurarak kalın, dalgalı bir yüzey yaratabilir. Bu nedenle üretimde amaç tek bir sıcaklık rakamını ezberlemek değil, donutun yüzey yağı ve kaplama akışının tekrarlanabilir olduğu bir proses penceresi oluşturmaktır.

Kekte kesme simülasyonu

Kaplama sonrası ürün müşteriye bütün halde gidiyor olsa bile taşıma sırasında bükülme ve basınç görebilir. Pilot numunelerde hem bıçakla kesme hem elle hafif bükme testi yapılması; kabuğun merkezden ayrılma eğilimini ortaya çıkarır. Kesilebilir compound sistemleri bu tip ürünlerde avantaj sağlayabilir.

Barlarda yüzey alanı hesabı

Bar ürününde pürüzlülük arttıkça gerçek yüzey alanı geometrik ölçüden büyüktür. Bu nedenle laboratuvarda düz bir model üzerinde elde edilen gramaj endüstriyel tahıl barında tutmayabilir. Hedef maliyet hesapları gerçek üretim numunesinin kaplama öncesi/sonrası tartımıyla doğrulanmalıdır. Bar kenarlarında yüksek noktaların kaplamayı delmesi görülüyorsa daha kalın kaplama yerine merkez yüzeyini veya ürün şekillendirme prosesini düzeltmek daha ekonomik olabilir.

Teknik kaynak notları

Bu yazı; sektör kaynakları, ekipman üreticilerinin proses açıklamaları ve genel gıda mühendisliği prensipleri temel alınarak hazırlanmıştır. Kesin çalışma sıcaklıkları, soğutma profilleri ve ürün reçeteleri kullanılan kokolinin teknik spesifikasyonuna ve üretim hattına göre doğrulanmalıdır.